SHENGFAGyengén ötvözött acél befektetési öntvényekAcélöntvény szilárdságot, összetett geometriát és bonyolult geometriát igénylő ipari alkatrészekhez terveztékCNC megmunkálásúszerelési jellemzők.
A SHENGFA gyengén ötvözött acél öntvényei ötvözik az ötvözött acélszerkezetet a hálóhoz közeli formával és másodlagos megmunkálással.
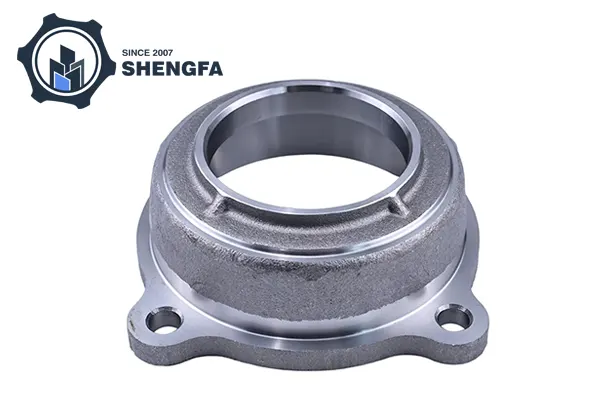
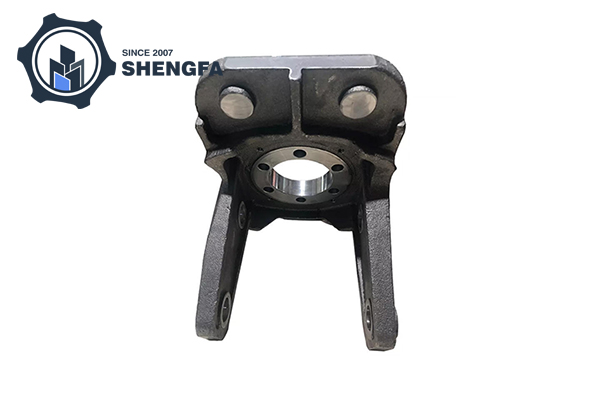
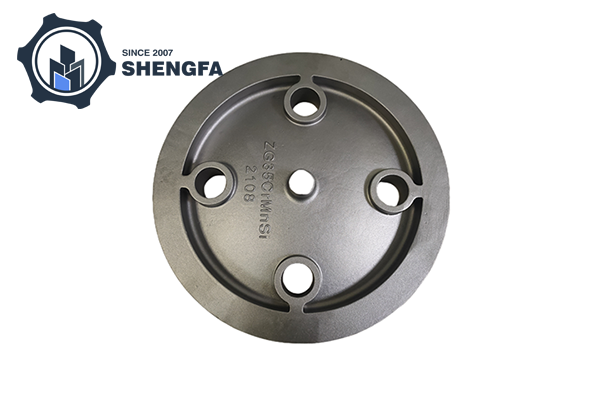
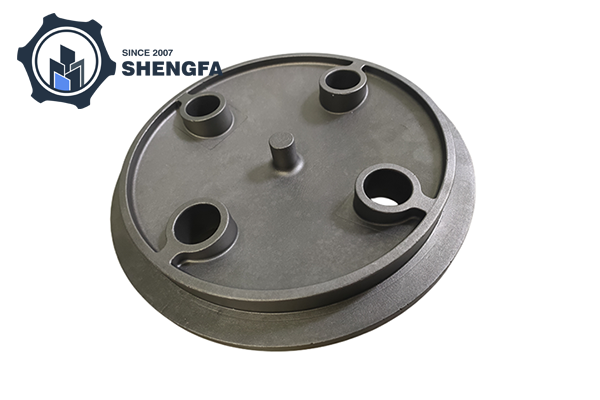
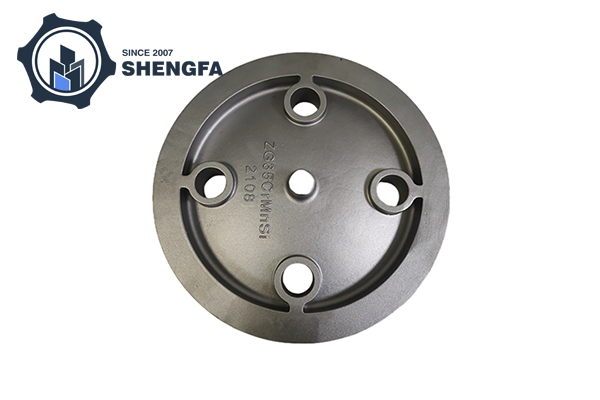
A referencia alkatrész egy kör alakú karima vagy összekötő tárcsa, amelyen ZG35CrMnSi jelzés található. Szerkezete egy központi rögzítőfuratból, négy körbefutó csavarfuratból és egy belső gyűrűs horonyból áll. A mellékelt alkatrész festetlen, matt fémes öntött felülettel rendelkezik, és CNC megmunkálható a kész méretekhez és az illeszkedési felületekhez.
A referenciaöntvény a ZG35CrMnSi-t, a króm-mangán-szilícium ötvözetből készült öntött acél megjelölést használja. Az anyagot olyan műszaki alkatrészekkel társítják, amelyek szilárdságot, szívósságot, valamint ütés- és kopásállóságot igényelnek.
| Anyagmegjelölés | Kiválasztási szempontok |
|---|---|
| ZG35CrMnSi | Referencia öntési minőség terhelésnek és ütésnek kitett mechanikai alkatrészekhez. A végső tulajdonságok az összetételtől, az öntvény minőségétől és a hőkezeléstől függenek. |
| Szénacél | Alkalmas olyan alkalmazásokhoz, ahol a megadott széntartalom és mechanikai tulajdonságok megfelelnek az alkatrészek követelményeinek. |
| Gyengén ötvözött acél | A kívánt szilárdság, szívósság, edzhetőség és kopásállóság alapján választották ki az adott minőségnek megfelelően. |
| Rozsdamentes acél ötvözet | Olyan esetekben, ahol a korrózióállóság elsődleges anyagkövetelmény. |
A ZG35CrMnSi jelölésben a ZG az öntött acélt, míg a 35CrMnSi az ötvözetjelölést jelöli. A mellékelt hivatkozás ezt a minőséget a JB/ZQ 4297-hez társítja. A 2108-as kiegészítő jelölést formaszámként, rajzszámként vagy tételazonosítóként azonosítják, nem pedig anyagminőségként.
Az anyagválasztásnak követnie kell az előírt szabványt és a szükséges mechanikai tulajdonságokat. A SHENGFA felsorolt anyagszabványos lefedettsége magában foglalja a GB, ASTM, AISI, DIN, BS, JIS, NF és AAR szabványokat. Az osztályzati egyenértékűséget az alkalmazandó anyagi követelmények alapján kell megállapítani, nem pedig a hasonló elnevezésekből.
Az alábbi táblázat összefoglalja a SHENGFA által biztosított általános gyártási képességeket.
| Paraméter | Specifikáció |
|---|---|
| Öntési folyamat | Elveszett viasz befektetési öntés |
| Öntési tolerancia | CT7 |
| Öntött felületi érdesség | Ra 12,5 μm |
| Dobósúly tartomány | 0,1-90 kg |
| Maximális lineáris öntvényméret | 1200 mm |
| Maximális öntési átmérő | 600 mm |
| Megmunkálási pozicionálási pontosság | 0,008 mm |
| Ismételje meg a pozicionálási pontosságot | 0,006 mm |
| Megmunkált felületi érdesség | Ra 0,8-6,3 μm |
| Maximális orsóút | 1800 × 850 × 700 mm |
| Maximális fordulási átmérő | 1000 mm |
| Elérhető kikészítés | KTL (e-bevonat), horganyzás, tükörfényezés, homokfúvás, savas pácolás, fekete oxid, festés, tűzi horganyzás, porfestés, nikkelezés |
| További feldolgozás | Hőkezelés, szerelés, meleg izosztatikus feldolgozás |
| Szolgáltatás | OEM és ODM |
A karima stílusú alkatrészeknél a megmunkálási terv kiterjedhet a központi rögzítő furatra, a négylyukú rögzítési mintára, a gyűrű alakú hornyra és az illeszkedő felületekre. A kritikus méreteket, furatok helyzetét, síkságát, koncentrikusságát és felületi minőségét az alkatrészrajzon kell megadni.
A CT7 a mellékelt öntési tűrés jelölés. A felsorolt géppozícionálási ábrák a berendezés képességeit írják le; nem határozzák meg minden kész alkatrész mérettűrését. Az egyes komponensekre vonatkozóan meg kell határozni a végleges elfogadási követelményeket.
A SHENGFA megadott alkalmazási köre a következő ipari alkatrészeket fedi le:
A referencia karimás öntvény alkalmas mechanikai csatlakozási és szerelési alkalmazások értékelésére, ahol méretei, anyagállapota és terhelési követelményei megfelelnek a berendezés kialakításának. A nyomástartó és a biztonság szempontjából kritikus alkalmazások megkövetelik a vonatkozó anyag-, vizsgálati és átvételi előírásokat.
| Összehasonlítási tényező | Befektetési öntés | Kovácsolás | Hasáb-megmunkálás |
|---|---|---|---|
| Alkatrész geometriája | Összetett kontúrok, barázdák és integrált jellemzők | A kiválasztott kovácsolási eljárásnak megfelelő formák | Anyageltávolítással kialakított geometria |
| Anyag eltávolítás | Csökkentheti a megmunkálási készletet a hálóhoz közeli alakformálás révén | A végső interfészek megmunkálására lehet szükség | A szilárd készletből eltávolított anyag |
| Szerszámozás | Öntési minta és szerszám szükséges | A kovácsoláshoz szükséges kovácsolószerszámok | Szerszámok, programozó és vágószerszámok szükségesek |
| Végső méretek | CNC megmunkálás a kritikus funkciókhoz | Precíziós interfészek megmunkálása | Megmunkálással megállapított méretek |
| Megfelelő megfontolások | Összetett formák és integrált öntvényfunkciók | Olyan alkatrészek, amelyek mechanikai követelményei a kovácsolást részesítik előnyben | Kis térfogatú alkatrészek vagy megmunkálásra alkalmas geometriák |
Egy központi rögzítőfurattal, több csavarlyukkal és gyűrű alakú hornyal rendelkező karima vagy összekötő tárcsa esetében a befektetett öntvény képezheti a fő geometriát a CNC megmunkálás előtt.Kovácsolásvagytuskó megmunkálásmegfelelőbb lehet, ha az alkatrész mechanikai követelményei, geometriája, gyártási mennyisége vagy a szerszámgazdaságosság kedvez ezeknek a folyamatoknak.
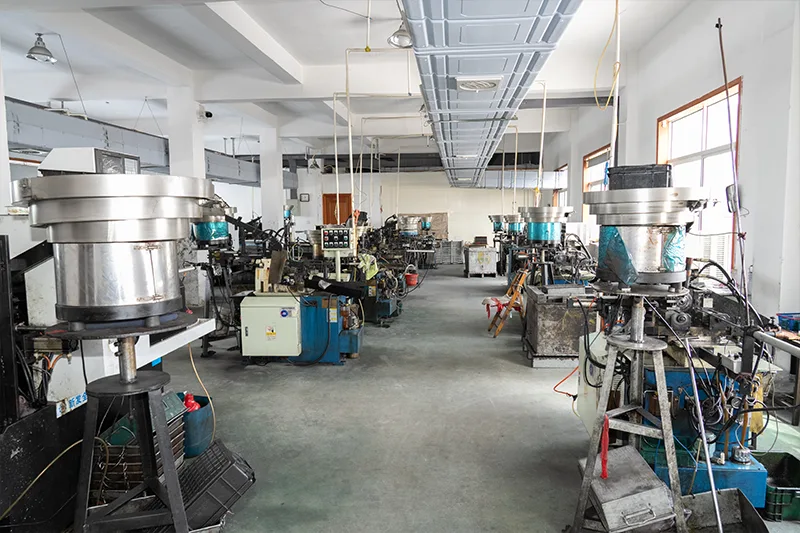
A Ningbo Shengfa Hardware bejelentett berendezése CNC esztergagépeket tartalmaz,CNC megmunkáló központok, röntgenvizsgáló gépek, koordináta mérőgépek (CMM-ek), 2D optikai projektorok, ultrahangos tisztítógépek és felületi érdességmérők.
Ezek az erőforrások támogatják a belső öntvény jellemzőinek, az alkatrészek méreteinek, a profiloknak és a felületkezelésnek a vizsgálatát. A SHENGFA kijelenti, hogy a csomagolás előtt 100%-os ellenőrzést végez. Az egyes alkatrészek vizsgálati köre meghatározható a rajzméretek, az anyagkövetelmények, a megmunkálási jellemzők és a megadott felületkezelések alapján.
A rendelkezésre álló másodlagos műveletek közé tartozik a CNC megmunkálás, a hőkezelés, a bevonat, az összeszerelés és a forró izosztatikus feldolgozás. A szükséges folyamatsor az alkatrész tervezésétől és műszaki specifikációjától függ.
Az alacsony ötvözetű acélöntési projekt értékeléséhez adja meg a következő műszaki információkat:
A SHENGFA képes egy gyártási útvonalon belül koordinálni az öntést és a másodlagos megmunkálást, támogatva azokat az alkatrészeket, amelyek formált geometriát és kész szerelési jellemzőket is igényelnek.
A SHENGFA alacsony ötvözetű acél befektetési öntvényei olyan ipari öntött acél alkatrészeket takarnak, amelyek meghatározott ötvözetminőséget, közel háló alakú gyártást és CNC-kikészítést igényelnek. Adja meg az alkatrészrajzot, az anyagmegjelölést, a rendelési mennyiséget, a megmunkálási követelményeket és az ellenőrzési kritériumokat egy projektspecifikus árajánlathoz.
Ningbo Shengfa Hardver kombináljabefektetési öntés-velCNC megmunkálásés a mechanikai alkatrészek másodlagos feldolgozása, beleértve a karimás csatlakozásokat, a berendezés házait és a nehézgép-alkatrészeket. Az alacsony ötvözetű acélból készült befektetési öntvényeket az alkatrész geometriája, anyagigénye, kész méretei és gyártási mennyisége alapján lehet értékelni. Kéremküldjön egy érdeklődéstvagylépjen kapcsolatba velünktovábbi részletekért.
Cím
Yunlong Town, Ningbo City, Zhejiang tartomány, Kína
Tel