A bélyegzett fém alkatrészkésznek tűnhet, amint kikerül a sajtóból. Formája formált, furatai a helyükön vannak, fő méretei megfelelőnek tűnnek. A vágott él mentén egy apró részlet azonban később is problémákat okozhat. Az éles sorja megkarcolhatja a kezelő kezét, megzavarhatja az összeszerelést, károsíthatja a szomszédos alkatrészt, vagy befolyásolhatja a felületi bevonat minőségét.
Az egyedi bélyegzett fém alkatrészeket vásárló gyártók számára a peremminőség már a projekt kezdetétől figyelmet érdemel. A sorja számos vágási és sajtolási művelet során szokásos probléma, de méretük, irányuk és konzisztenciájuk az anyagtól, a szerszámok állapotától és a gyártási beállításoktól függően változhat. Ha megértjük, miért alakulnak ki, könnyebben eldönthetjük, mikor elfogadhatóak, és mikor van szükség további munkára.
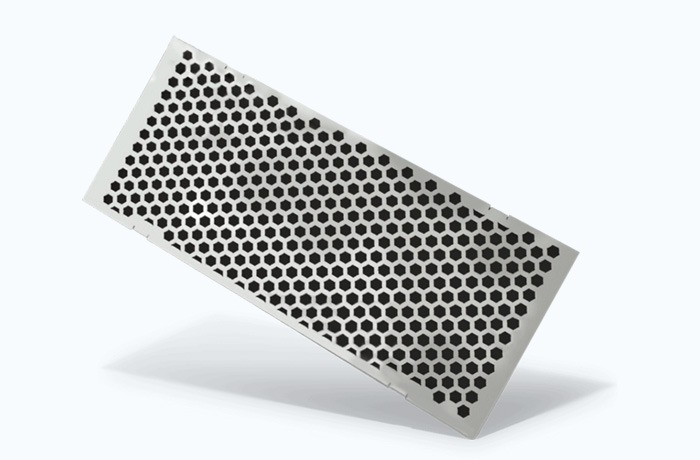
A fémbélyegzés lyukasztót és szerszámot használ a lemezanyag nyomás alatti vágására vagy formázására. A vágási művelet során a lemez először deformálódik, majd megreped és szétválik, ahogy a lyukasztó áthalad rajta. Az így létrejövő él tartalmazhat egy borulást a bemeneti oldal közelében, egy viszonylag simára csiszolt területet, egy törési zónát és egy kis megemelkedett sorját a kilépési oldal közelében.
A sorja mérete részben a bélyeg és a szerszám közötti hézagtól függ.
Ha a rés nem kompatibilis az anyag vastagságával és tulajdonságaival, előfordulhat, hogy a fém nem válik le a várt módon. A túlzott hézag durvább éleket és nagyobb sorját eredményez, míg a túl kicsi hézag növeli a forgácsolóerőt, a szerszámkopást vagy más élhibákat. Az optimális beállítás a konkrét anyag- és szerszámkialakítástól függ, nem pedig univerzális értéktől.
A szerszámfeltételek is fontosak. A vágóél kopása miatt előfordulhat, hogy a lyukasztó és a matrica már nem vágja tisztán a lemezt. Amint a szerszám egyenletes éleket hoz létre, fokozatosan egyre nyilvánvalóbb sorját hagyhat maga után. Ha ezt a változást nem veszik észre a hosszú gyártási folyamat során, akkor nagyszámú alkatrész további kikészítést igényelhet.
Az anyagtulajdonságok egy másik változót adnak hozzá. A különböző minőségű rozsdamentes acél, szénacél, alumínium és egyéb lemezek eltérő teljesítményt nyújtanak a vágási folyamat során. A vastagság, a keménység, a hajlékonyság és a felület állapota egyaránt befolyásolja a végső élt. Emiatt a bélyegzési beállítást a megrendeléshez megadott tényleges anyaghoz kell viszonyítani.
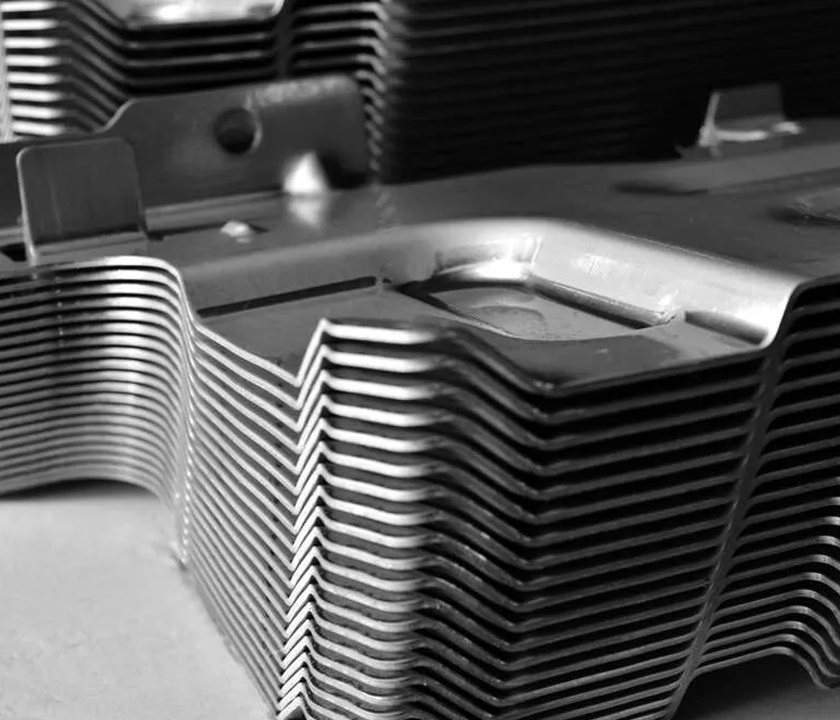
A sorja nem egyszerűen esztétikai hiba. Fontossága attól függ, hogy a bélyegzett alkatrészt hol fogják használni, és hogyan fog kölcsönhatásba lépni más részekkel.
Tekintsünk egy fém tartót több rögzítő furattal. Ha a lyukak körül sorja marad, megakadályozhatja, hogy az egymáshoz illeszkedő felületek síkba üljenek, vagy akadályozzák a rögzítő rögzítését. Mozgó alkatrészeket tartalmazó szerelvényekben a szabadon lévő éles szélek károsíthatják a vezetékeket, a tömítéseket vagy a közeli felületeket. A kezelők által gyakran kezelt alkatrészekben az éles szélek elkerülhető biztonsági problémákat is okozhatnak.
A bevonat és a korrózióvédelem is figyelmet igényel. Egy durva élt nehezebb lehet következetesen lefedni, mint egy megfelelően előkészített felületet, a bevonási módszertől és az alkatrész geometriájától függően. Ha az alkatrész nedves vagy korrozív környezetben működik, az élek előkészítését a teljes befejezési terv részének kell tekinteni, nem pedig elszigetelt kozmetikai lépésként.
Nem minden bélyegzett résznek van szüksége tökéletesen sima élre. A szorosan illeszkedő interfészekkel nem rendelkező rejtett konzol elviselheti a kis sorját, amely elfogadhatatlan egy látható panelen vagy egy precíziós összeszerelési alkatrészen. A fontos szempont az átvételi követelmények meghatározása a funkció, a kezelés és a környező összeállítás szerint.
Ha az él állapota nem felel meg a rajzi vagy alkalmazási követelményeknek, a sorjázás eltávolíthatja vagy csökkentheti a nem kívánt anyagot. A megfelelő módszer az alkatrész alakjától, anyagától, vastagságától, gyártási mennyiségétől és a kívánt élkiképzéstől függ.
A mechanikai módszerek közé tartozik a kefe, a csiszoló felületkezelés, a simítás és a speciális sorjázó berendezés. Hasznosak lehetnek az éles szélek eltávolítására a megfelelő alkatrészekről, különösen akkor, ha sok hasonló alkatrészt kell megmunkálni. A befejező módszert azonban gondosan meg kell választani. A túlzott anyageltávolítás megváltoztathatja a szélek méreteit, befolyásolhatja a kis elemeket, vagy károsíthatja a felületet, amelynek sértetlennek kell maradnia.
A kézi sorjázás rugalmasságot biztosít a prototípusok, kis mennyiségű rendelések vagy nehezen elérhető területekkel rendelkező alkatrészek esetében. Korlátai nyilvánvalóbbá válnak, ha a gyártási mennyiségek nőnek, vagy ha sok élt kell következetesen befejezni. A világos munkautasítások és a megfelelő ellenőrzés fontosak, ha a kézi feldolgozás a gyártási folyamat részét képezi.
Néha a legjobb megoldás magának a bélyegzési műveletnek a javítása. Az éles szerszámok fenntartása, a lyukasztás és a szerszám közötti hézag ellenőrzése és az élek állapotának ellenőrzése csökkentheti a sorjaképződést, mielőtt a másodlagos simítás szükségessé válik. A szerszám karbantartása nem szünteti meg minden sorját, de segíthet a folyamatot a megállapodás szerinti határokon belül tartani.
A zavar egyik gyakori forrása a „nincs sorja” kifejezés. Egyszerűen hangzik, de lehet, hogy nem ír le mérhető elfogadási szabványt. Egyes alkalmazásoknál az összes éles élt el kell távolítani, míg mások meghatározzák a maximális megengedett sorjamagasságot, vagy azonosítanak olyan éleket, amelyek különleges figyelmet igényelnek.
A műszaki rajz egyértelműbbé teheti az elvárásokat a kritikus élek megjelölésével, a funkcionális felületek azonosításával és a szükséges sorjázási vagy éltörési műveletek megadásával. Ha fontos a sorjamagasság, a vevőnek és a gyártónak meg kell állapodnia a mérés módjáról és a határértékről. Az ellenőrzés módszerének meg kell felelnie az alkatrész geometriájának és a tervezett felhasználásnak.
A bélyegzett alkatrészek ritkán működnek elszigetelten. Rögzítőkkel összeszerelhetők, megmunkált alkatrészekhez illeszthetők, festhetők, bevonhatók, vagy műanyag és elektromos alkatrészek mellé szerelhetők. Az élek minőségét ezért a teljes termék összefüggésében kell értékelni.
Például,egy lenyomott fém bilincselőfordulhat, hogy meg kell őriznie alakját, miközben elkerüli a tömlő vagy a kábel sérülését. Előfordulhat, hogy a szerelőlap tiszta lyukakat és lapos érintkezési felületeket igényel, hogy a csavarokat megfelelően meg lehessen húzni. Minden esetben az a legjobb élspecifikáció, amely támogatja az összetevő funkcióját, anélkül, hogy szükségtelen feldolgozást végezne.
A Ningbo Shengfa Hardware olyan fémalkatrész-gyártási projekteket támogat, ahol az anyagválasztást, az alakítási követelményeket és a későbbi műveleteket együtt kell figyelembe venni. A rajz, az anyagminőség, a vastagság, a várható rendelési mennyiség és az alkalmazás részleteinek megadása megkönnyíti a megfelelő gyártási és befejezési megközelítés megbeszélését.
A jó élminőség ritkán csak egyetlen beállítás eredménye. Ez az anyagnak a szerszámokhoz való illesztéséből, a forgácsolóélek megőrzéséből, a reális elfogadási határok meghatározásából és az alkatrésznek megfelelő megmunkálási módszerek kiválasztásából adódik. Ha ezeket a részleteket a tömeggyártás előtt megoldják, a gyártók és a vásárlók csökkenthetik az elkerülhető utómunkálatokat, és megbízhatóbb szállítási folyamatot hozhatnak létre.
Egyedi sajtolt fém alkatrészeket vásárló vállalkozások számára,Ningbo Shengfa hardverjavasolja a sorjakorlátozás és az élsimítás megvitatását az ajánlatkérés vagy a rajz felülvizsgálati szakaszában. Egy rövid műszaki beszélgetés az elején megelőzheti a későbbi zavart, különösen akkor, ha az alkatrészeket pontosan össze kell szerelni, védőbevonattal kell védeni, vagy biztonságosan kell elhelyezni a szerelősoron.
-