

Az összetett fém alkatrészek gyakran alapvető gyártási problémát okoznak: minél bonyolultabbá válik a geometria, annál nehezebb pontosan előállítani több megmunkálási vagy összeszerelési lépés nélkül.Rozsdamentes acél befektetési öntőalkatrészekpraktikus módot kínál olyan formák kialakítására, amelyeket nehéz, vagy néha gazdaságtalan lenne szilárd anyagból előállítani.
Ez azonban nem jelenti azt, hogy minden összetett forma sikeresen önthető. A vékony falak, a keskeny átjárók, az éles átmenetek, a mély üregek és a kis nyílások különböző követelményeket támasztanak az öntési folyamattal szemben. A valódi kérdés nem egyszerűen az, hogy a rozsdamentes acél öntvény tud-e bonyolult geometriákat létrehozni, hanem az, hogy a folyamat meddig mehet el, miközben megőrzi a jó fémáramlást, a méretszabályozást és a használható felületminőséget.
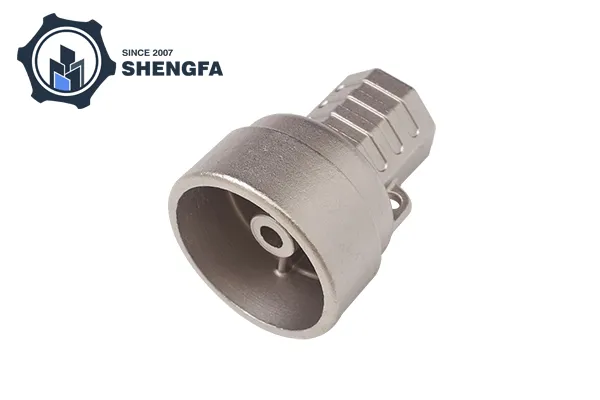
A befektetési öntés részletes viasz- vagy polimermintával kezdődik. A minta köré kerámia héjat építenek, amely után a mintát eltávolítják, és a kapott üregbe olvadt rozsdamentes acélt öntenek.
Mivel a forma az alkatrész tényleges geometriája körül jön létre, a folyamat nem teljesen attól függ, hogy a vágószerszámok minden felületet elérjenek. Ez az egyik fő előnye a bonyolult alkatrészek esetében.
A jellemzők, amelyek gyakran beépíthetők egy öntvénybe, a következők:
Egy megmunkált alkatrész esetében ezeknek a tulajdonságoknak az előállítása több beállítást, speciális szerszámokat vagy külön utólagos összeillesztést igényelhet. A befektetési öntés csökkentheti az egyes gyártási műveletek számát azáltal, hogy a geometria nagyobb részét közvetlenül a formában alakítják ki.
Vékony falak lehetségesek, de ezek a befektetési öntési folyamatok érzékenyebb jellemzői közé tartoznak.
Amikor az olvadt rozsdamentes acél befektetési öntőalkatrészek egy vékony szakaszba kerülnek, a fém gyorsan hőt veszít, mivel a környező forma elnyeli a hőt. Ha a fém megszilárdul, mielőtt az üreg teljesen feltöltődne, hibák léphetnek fel, például hibás futás vagy nem teljes szakaszok.
Számos változó befolyásolja, hogy egy vékony fal sikeresen kitölthető-e:
| Tényező | Hatás a vékony szakaszokra |
|---|---|
| Falvastagság | Meghatározza, hogy a fém milyen gyorsan veszít hőt |
| Öntési hőmérséklet | Befolyásolja a fémek folyékonyságát |
| Ötvözet összetétele | A különböző fokozatok eltérően viselkednek a töltés során |
| A héj hőmérséklete | Befolyásolja a megszilárdulás sebességét |
| Kapu kialakítás | Szabályozza, hogy az olvadt fém hogyan érje el a vékony területeket |
| Alkatrész geometriája | Az éles átmenetek megszakíthatják a fémáramlást |
| Öntési méret | A nagyobb részek eltérő töltési stratégiákat igényelhetnek |
Ezért nincs egyetlen univerzális minimális falvastagság, amely minden rozsdamentes acél öntvényre vonatkozna. A gyakorlati határ az ötvözettől, az alkatrészek méretétől, a héjrendszertől, az öntési hőmérséklettől és az általános geometriától függ.
Gyakori hiba, hogy az alkatrészt csak a legvékonyabb fala alapján értékelik. A gyakorlatban a teljes geometria határozza meg, hogy az olvadt fém milyen könnyen érheti el a falat.
Például egy viszonylag vastag részhez kapcsolódó rövid vékony borda könnyebben kitölthető, mint egy hosszú, elszigetelt vékony fal. Hasonlóképpen, egy vékony ívelt felület eltérően viselkedhet, mint egy vékony sík rész.
Ezért a tervezőknek figyelembe kell venniük:
Minél hosszabb egy vékony fal, annál nagyobb az idő előtti megszilárdulás veszélye, mielőtt az üreg teljesen feltöltődik.
A nagyobb tömegekhez kapcsolódó vékony szakaszok hűtési és megszilárdulási különbségeket tapasztalhatnak. A megfelelő átmenetek segíthetnek csökkenteni a helyi feszültséget és az öntési hibákat.
Az éles belső sarkok megnehezíthetik a fémáramlást és feszültségkoncentrációt eredményezhetnek. A kis sugarakat általában könnyebb kezelni, mint a hirtelen 90 fokos átmeneteket.
A belső csatornáknak lehetővé kell tenniük az olvadt fém bejutását és a levegő vagy gázok távozását. A rendkívül keskeny vagy mély járatokat nehezebb lehet következetesen reprodukálni.
A befektetési öntést gyakran bonyolult formákkal társítják, de vannak gyakorlati határok.
A tervezés nehézzé válhat, ha egyszerre több extrém tulajdonságot kombinál – például egy nagyon vékony falat, egy hosszú, keskeny üreget, egy mély belső járatot és egy kis nyílást.
Ezen a ponton a kérdés megváltozik a következőről: „Lehet leadni?” a „Lehet következetesen leadni?”
Ez a megkülönböztetés fontos a gyártástervezés szempontjából. A gondosan ellenőrzött körülmények között egyszer előállítható geometria nem biztos, hogy alkalmas a stabil ismételt gyártásra, ha a folyamatablak túl szűk.
A rozsdamentes acél számos különböző ötvözetcsaládot tartalmaz, beleértve az ausztenites, martenzites, ferrites és csapadékkeményedési fokozatokat. Öntési viselkedésük nem azonos.
A kiválasztott fokozat befolyásolhatja:
Emiatt az anyagválasztásnak az öntvénytervezéssel együtt kell történnie, nem pedig a geometria véglegesítése után.
Például egy elsősorban korrózióállóság miatt kiválasztott rozsdamentes acél minősége eltérő eljárási szempontokat igényelhet, mint a nagyobb keménység vagy mechanikai szilárdság miatt kiválasztott minőség.
Az eljárás különösen akkor válik hasznossá, ha több összetett elemet kell beépíteni egy fémkomponensbe.
Tekintsünk egy rozsdamentes acél házat, amely ívelt járatokat, rögzítési kiemelkedéseket, vékony bordákat és szabálytalan külső profilt tartalmaz. A teljes forma tömör blokkból történő megmunkálása jelentős anyagveszteséget eredményezhet, és többszörös megmunkálási orientációt igényel.
A befektetési öntés először kialakíthatja az alapvető geometria nagy részét. A megmunkálást azokra a felületekre lehet fenntartani, ahol szűkebb tűrések, menetek, tömítési területek vagy pontos furatok szükségesek.
Ez a kombináció gyakran praktikusabb, mint azt várni, hogy az öntés vagy a megmunkálás minden műveletet elvégezzen.
A befektetési öntéssel viszonylag részletgazdag felületek érhetők el, de nem feltétlenül kell minden jellemzőt öntött állapotban hagyni.
A tipikus öntés utáni megmunkálási területek a következők:
A kulcs az, hogy különbséget tegyünk a forma összetettsége és a méretpontosság között.
A befektetési öntés kiválóan alkalmas összetett formák kialakítására. A CNC megmunkálás megfelelőbb marad, ha egy felület különösen szűk mérettűrést vagy ellenőrzött felületkezelést igényel.
A CAD-modell kis módosítása néha jelentősen megváltoztathatja az öntési viselkedést.
Hasznos tervezési szempontok:
A vékonyról a vastagra történő hirtelen változtatások egyenetlen hűtést eredményezhetnek. A fokozatos átmenetek kiszámíthatóbb megszilárdulási mintát biztosíthatnak.
Megfelelő sugarak hozzáadása javíthatja a fémáramlást és csökkentheti a helyi feszültségkoncentrációkat.
A metszetvastagság nagy különbségei eltérő hűtési sebességet eredményezhetnek, és növelhetik a zsugorodásból eredő problémák lehetőségét.
Bár a befektetett öntés nem követeli meg ugyanazokat az öntőforma-kioldási huzat megfontolásokat, mint a hagyományos présöntés, az általános mintázatnak és a héj kialakításának továbbra is meg kell felelnie a gyártási és mintaeltávolítási követelményeknek.
Az öntés utáni megmunkálást igénylő felületeket a tervezés során kell azonosítani, nem pedig utólagos kiegészítésként.
A külső geometriát általában könnyebb ellenőrizni, mint a belső geometriát. Ha egy alkatrész belső járatokat vagy zárt üregeket tartalmaz, az ellenőrzés fontosabbá válik.
Az alkatrésztől függően az ellenőrzés a következőket foglalhatja magában:
A röntgenvizsgálat különösen akkor hasznos, ha a belső hibák kívülről nem azonosíthatók. Felfedheti a porozitás, zsugorodás vagy zárványok bizonyos formáit anélkül, hogy szétvágná az alkatrészt.
A befektetési öntésnek általában akkor van értelme, ha egy alkatrész összetett geometriát, viszonylag kis vagy közepes méreteket, nehezen megmunkálható jellemzőket és az összeszerelt darabok számának csökkentését kombinálja.
Lehet, hogy kevésbé vonzó, ha:
A legjobb eljárás tehát a teljes komponensen múlik, nem pedig egyetlen vonzó tulajdonságon.
A rozsdamentes acél öntvény kiválasztása előtt több kérdésre is választ kell adni:
E kérdések korai megválaszolása feltárhatja a lehetséges öntési problémákat a szerszámozás és a gyártás megkezdése előtt.
A rozsdamentes acél befektetett öntvény képes kezelni a bonyolult geometriákat és a vékonyfalú jellemzőket, de képességei nem korlátlanok. A sikeres eredmények a falvastagság, a geometria, az ötvözetválasztás, a fém hőmérséklete, a héj állapota, a kapuzat kialakítása és a szilárdulási viselkedés közötti összefüggéstől függenek.
A legerősebb alkalmazás nem egyszerűen egy bonyolult formájú alkatrész. Ez egy olyan alkatrész, ahol a komplex geometria hatékonyan alakítható ki öntéssel, míg a precíziós kritikus területek megmunkálással elkészülnek és megfelelő ellenőrzéssel ellenőrizhetők.
A rozsdamentes acél befektetési öntvényalkatrészek esetében ezért a leghasznosabb megközelítés a teljes geometria értékelése ahelyett, hogy egyetlen minimális falvastagságra összpontosítanának. A jól megtervezett öntvény az olvadt rozsdamentes acél viselkedésével működik, ahelyett, hogy a folyamatot olyan jellemzők reprodukálására kényszerítené, amelyeket alapvetően nehéz megtölteni vagy következetesen megszilárdítani.
-


