

Az emberek gyakran az anyagminőséggel kezdik, amikor a csavarokról és anyákról beszélnek, és papíron, aminek van értelme. Szabványok, szilárdsági osztályok, kémiai összetétel – ezek mind szükségesek. De ha elegendő időt tölt a tényleges gyártásban, észreveszi, hogy ezek a címkék nem magyarázzák meg teljesen, hogy egyes rögzítőelemek miért viselkednek következetesen, míg mások miért nem. A különbség általában korábban, a folyamat kevésbé látható részében jelenik meg, valahol az alapanyag kiválasztása és az első formázási lépés között.
atNingbo Shengfa hardver, láttunk olyan eseteket, amikor két anyagtétel megfelel ugyanannak a specifikációnak, de a kovácsolás megkezdése után eltérően reagálnak. Nem mindig drámai. Néha csak egy kis különbség van abban, hogy az anyag hogyan áramlik nyomás alatt, vagy hogyan reagál a hőmérséklet-változásokra. De ezek az apró különbségek nem tűnnek el – a részben maradnak, csendesen befolyásolva mindent, ami ezután következik.
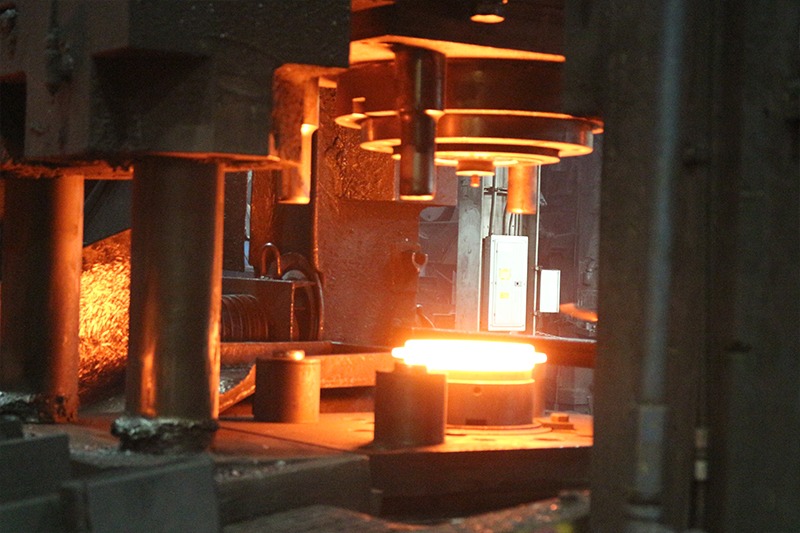
Kovácsolás, ebben az értelemben több, mint formálás. Egyfajta belső állapotot szab a rögzítőelemnek. Ha a hőmérséklet szabályozása nem egyenletes, vagy ha a deformáció egyenetlen, belső feszültség keletkezhet olyan módon, amely nem látható azonnal. Egy csavar tökéletesen jól nézhet ki az alakítás után. A méretek még a tűréshatáron belül lehetnek. De a belső szerkezet már kevésbé stabil a vártnál. Ez nem mindig okoz azonnali problémákat, ezért könnyű figyelmen kívül hagyni. Ehelyett később jelenik meg – néha menetfűzéskor, néha hőkezeléskor, néha pedig csak azután, hogy a rögzítőelem már egy ideje üzemben volt.
Ugyanez a gondolat még világosabbá válik, ha alumínium alkatrészekkel dolgozik. Az acélhoz képest az alumínium gyorsabban reagál a folyamatok változásaira. A hőmérséklet vagy nyomás kismértékű ingadozása észrevehető alak- vagy felületi eltérésekhez vezethet. Bizonyos értelemben az alumínium gyorsabban feltárja a problémákat. Nem nagyon tűri az inkonzisztenciát, ami hasznos emlékeztetővé teszi, hogy mennyire fontos a korai stádiumú kontroll.
Az olyan eljárások, mint az öntés vagy a befektetési öntés, további réteget adnak ehhez. Rugalmas alakot kínálnak, különösen összetettebb alkatrészek esetén, de megkövetelik a hűtési sebesség és az anyagáramlás gondos szabályozását is. Ha ez a szabályozás nem stabil, a belső hibák vagy szerkezeti eltérések átvihetők a megmunkálásba. Tehát még azelőtt isCNC megmunkáláskezdődik, az eredményt már sokkal korábban meghozott döntések befolyásolják.
Idővel világossá válik, hogy a megbízhatóság nem az ellenőrzésnél kezdődik. Ott kezdődik, ahol az anyag először kezdi megváltoztatni a formáját. És ha ez a lépés nem egyenletes, akkor mindennek, ami ezt követi, keményebben kell kompenzálnia.
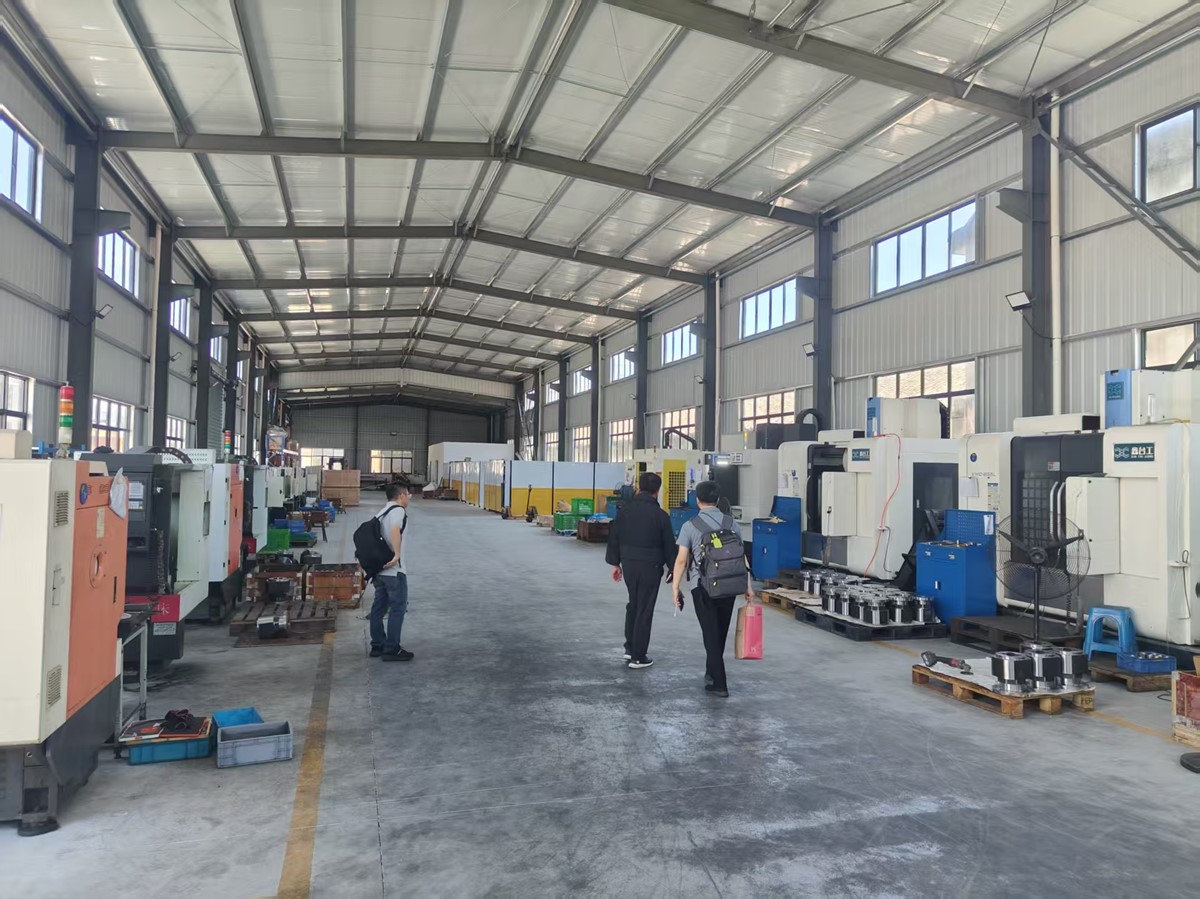
Az alakítás befejezése után a CNC-megmunkálás veszi át az irányítást, és a legtöbb ember itt várja el a pontosság teljes meghatározását. Követik a rajzokat, ellenőrzik a tűréseket, és úgy tűnik, hogy minden egy kontrolláltabb fázisba kerül. A valóságban azonban a megmunkálásnak megvan a maga változatossága, különösen akkor, ha a gyártási sorozatok nagyok és folyamatosak.
A pontosság a gyakorlatban nem csak egy céldimenzió egyszeri elérését jelenti. Arról van szó, hogy ugyanazt az eredményt megőrizzük az idő múlásával, különböző tételekben, enyhén változó körülmények között. A szerszámkopás például nem történik meg egyszerre. Ez fokozatosan történik, és ez a fokozatos változás hatással lehet a felületek vágására vagy a szálak kialakítására. Ha nem kezelik körültekintően, ez apró eltolódásokhoz vezet, amelyek felhalmozódnak.
A szálak különösen érzékenyek. A felszínen egyszerűnek tűnnek – csak egy meghatározott profil ismétlődik a tengely mentén. A gyártás során azonban a stabil vágási körülményektől függenek. Az enyhe vibráció, az előtolási sebesség kisebb változása vagy akár az anyagkeménység különbsége megváltoztathatja a menetek kifutását. Néha az eltérés elég kicsi ahhoz, hogy átmenjen az ellenőrzésen, de elég nagy ahhoz, hogy befolyásolja a csavarok és anyák összekapcsolódását az összeszerelés során.
A Ningbo Shengfa Hardware-nél megtanultuk, hogy a rendkívül szigorú tűréshatárok követése nem mindig a leghatékonyabb megközelítés. Sokkal fontosabb, hogy ezek a tűréshatárok következetesen betarthatók-e. Az a beállítás, amely valamivel kevésbé agresszív vágásokat produkál, de hosszú távon is stabil marad, gyakran jobb általános teljesítményt nyújt, mint az, amelyik tökéletesre törekszik, de ingadozik. Ez különösen fontossá válik az exportgyártásban, ahol a vásárlók nemcsak a pontosságot, hanem a több ezer vagy akár több millió rögzítőelem megismételhetőségét is elvárják.
A CNC megmunkálás szorosan kapcsolódik a korábbi folyamatokhoz is, mint például a kovácsolás és az öntés. Ha egy alkatrész enyhe belső feszültséggel vagy méretbeli inkonzisztenciával érkezik, a megmunkálásnak alkalmazkodnia kell. Ez néha a paraméterek módosítását jelenti, néha azt, hogy elfogadunk egy bizonyos szintű eltérést. De akárhogy is legyen, a folyamat kevésbé lesz kiszámítható. Ez az oka annak, hogy a tapasztalt gyártók hajlamosak az eltérések csökkentésére összpontosítani a megmunkálás megkezdése előtt, ahelyett, hogy később próbálnák kijavítani.
Ennek gyakorlati oldala is van. A napi gyártás során a gépeket nem állítják be folyamatosan. A gyakori változtatások több instabilitást okozhatnak, nem pedig kevesebbet. Ehelyett a paramétereket olyan tartományon belül állítják be, amely bevált, és a kezelőket arra képezik ki, hogy felismerjék, ha valami sodródik. Ez nem drámai folyamat. Legtöbbször semmi szokatlan nem történik. De ez a csendes konzisztencia az, ami a megmunkálási eredményeket idővel stabilan tartja.
A felületkezelés megkezdésekor a rögzítőelem már magában hordozza mindannak a történetét, ami előtte volt. A bevonatot gyakran az utolsó lépésnek tekintik, ami javítja a korrózióállóságot vagy a megjelenést. De a valóságban ez nagymértékben függ a felület állapotától, amelyre felhordják.
Ha a megmunkálás egyenetlen felületeket hagy maga után, vagy ha a tisztítás nem alapos, a bevonat nem fog egyenletesen viselkedni. A vastagság változhat, a tapadás gyengülhet, és a rögzítőelem általános teljesítménye kevésbé kiszámíthatóvá válhat. Ez nem csak a korrózióállóságot érinti. Befolyásolhatja a súrlódást, a nyomatékot az összeszerelés során, és még azt is, hogy a rögzítő hogyan működik terhelés alatt.
A felületkezelés ebben az értelemben nem oldja meg a korábbi problémákat. Felfedi őket. Az ehhez a szakaszhoz vezető stabil folyamat egyszerűvé teszi a bevonatot. Az instabil megnehezíti az ellenőrzést, még további ellenőrzéssel is.
Ez az a pont, ahol a folyamatirányítás kevésbé a korrekcióról, hanem inkább a megelőzésről szól. Ahelyett, hogy erősen a végső ellenőrzésre hagyatkozna a hibák felderítése érdekében, a hangsúly az egyes szakaszok stabil tartományon belül tartására helyeződik. Ez nem azt jelenti, hogy minden eltérést ki kell küszöbölni – ez nem reális –, hanem a szükségtelen fluktuáció csökkentését, hogy a végtermék kiszámíthatóan viselkedjen.
A Ningbo Shengfa Hardvernél ez a megközelítés fokozatosan fejlődött. Nem egyetlen rendszeren vagy szabványon keresztül épült fel, hanem az exportgyártásban szerzett ismételt tapasztalatok alapján. Különböző ügyfelek, különböző alkalmazások, eltérő elvárások – idővel kezdenek kialakulni a minták. A jól teljesítő termékek általában olyan folyamatokból származnak, amelyek nem sokat változnak. A problémákat mutató termékek gyakran olyan lépésekre vezethetők vissza, ahol az ellenőrzés kevésbé volt következetes.
Az egyensúlyt is meg kell őrizni. A túl sok alkalmazkodás, még jó szándék mellett is, instabilitást okozhat. A túl kevés odafigyelés lehetővé teszi a problémák növekedését. A kihívás egy olyan középút megtalálása, ahol a folyamatokat irányítják, de nem korrigálják túl. Ez az egyensúly nem rögzített; tapasztalattal fejlődik.


